工程师收到一张由 AI 整理的材料对比表:某款“PA66 玻纤增强料”同时列有高拉伸强度、高热变形温度、某一厚度下的 V-0 等级和一项熔体流动速率。四个栏目都有数值,出处却只写着“厂家资料”。采购据此向供应商询价,供应商回复:拉伸数据来自标准增强牌号,阻燃等级属于另一款阻燃牌号,熔体流动速率甚至使用了不同的测试温度。
这是一种示意性的审校场景,不对应任何实际厂家或产品。问题出在表格的“行”:材料家族被当作唯一牌号,几份文件的数值因此被并到一起。PA66、PBT、PC、PPS 等名称指向树脂类别;“玻纤增强”“阻燃”“耐水解”仍不足以确定配方与商业型号。
先做一件事:给数值补上身份
看到可疑规格表,暂时别让 AI 重算,也别要求它“查一个更准确的数字”。先把每个数值还原为一条原始记录:
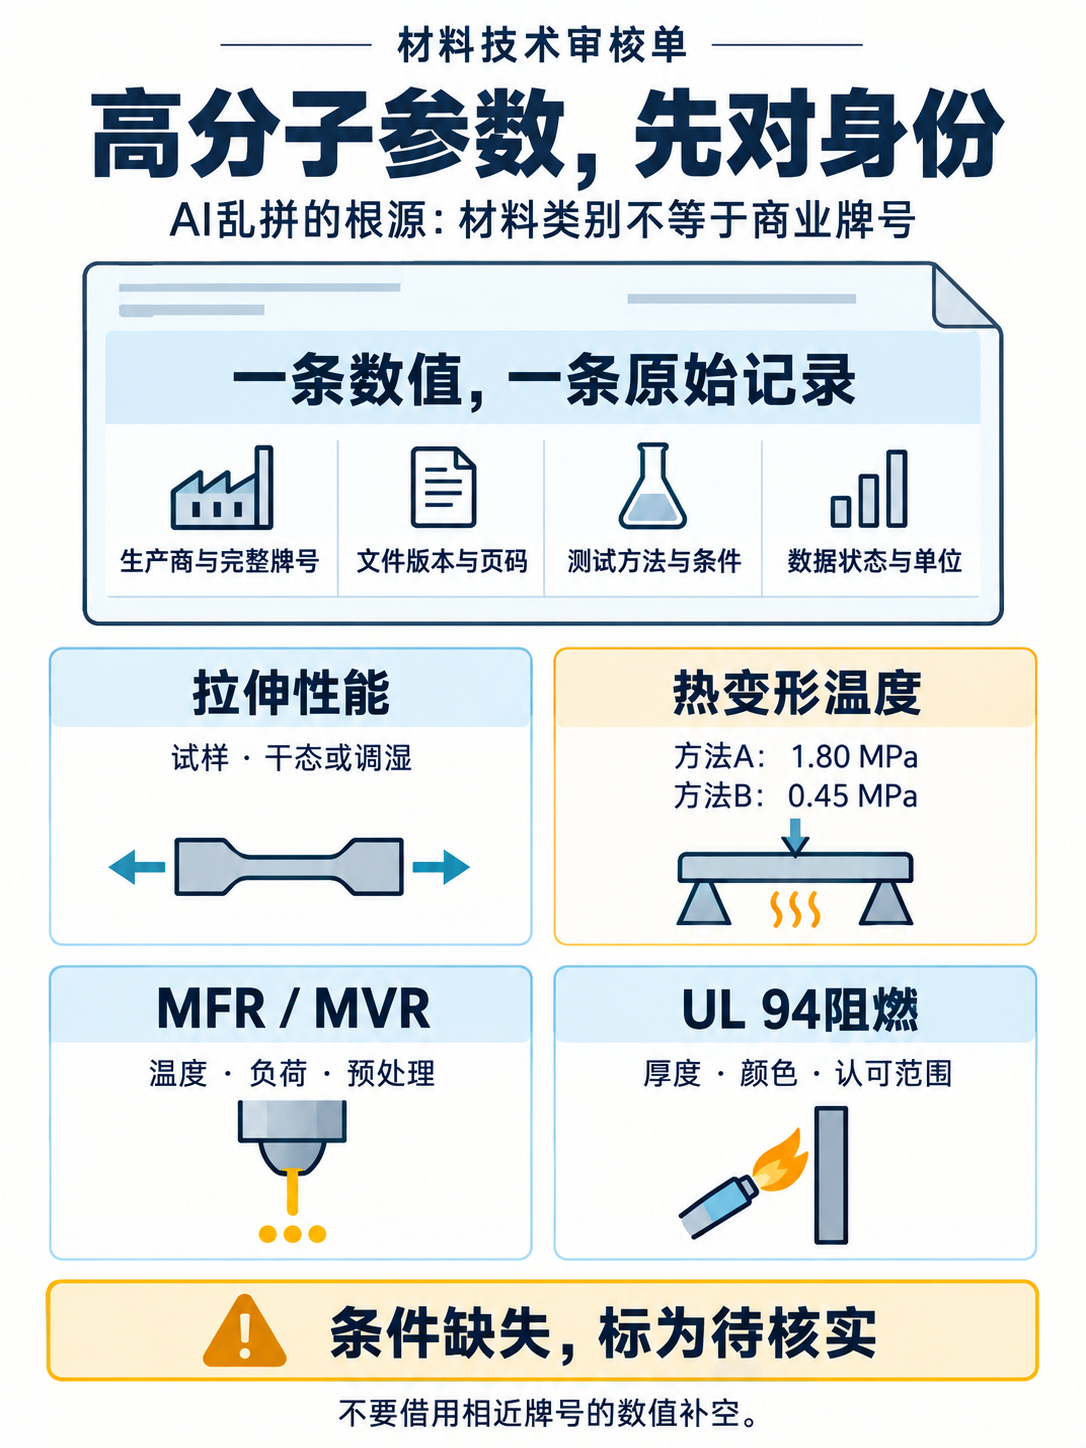
生产商与完整牌号|参数名称与单位|测试方法|试样及测试条件|数据状态|原始文件版本与页码
这是校准技术规格的一步。少了其中一项,数值就不能直接进入采购对比或官网产品页。颜色、阻燃配方、增强比例和产品形态若在原文件中用于区分牌号,也要保留。两条记录只有材料身份和测试口径一致,才有比较的基础。
下面这张审校单不填任何“参考值”,专门检查 AI 最容易丢掉的条件。
| AI 摘录的参数 | 必须回到原文件核对 | 容易造成的误读 |
|---|---|---|
| 拉伸强度、拉伸模量 | 完整牌号;ISO 527 系列所用试样与测试条件;干态或调湿状态 | 把不同状态或不同牌号的结果排成同一组机械性能 |
| 热变形温度(HDT) | ISO 75-2 的测试方法和弯曲应力,例如方法 A 的 1.80 MPa、方法 B 的 0.45 MPa | 把不同载荷下的温度直接排序,或误写成长期使用温度 |
| 熔体质量流动速率(MFR) | ISO 1133 所用温度、负荷、样品预处理及单位 g/10 min | 只抄数字,不写温度与负荷;把 MFR 和以 cm³/10 min 表示的 MVR 混用 |
| UL 94 阻燃等级 | 具体材料标识、试样厚度、颜色或适用范围,以及报告或认可记录 | 将某一厚度试样的 V-0 结果扩展到所有厚度与成品结构 |
这里有两个经常被忽略的细节。ISO 527-2:2025 规定的是模塑和挤出塑料拉伸性能的测试条件,单写“符合 ISO 527”并没有交代完整试样信息。ISO 75-2:2013 规定了不同恒定弯曲应力的热变形测试方法;HDT 是规定载荷和试样条件下的测量结果,不能代替零件的长期热老化验证。
熔体流动数据也不能脱离条件。ISO 1133-1:2022 要求在规定温度与负荷下测定 MFR 或 MVR;对于对湿度或受热历程敏感的材料,还应检查文件采用的方法和预处理要求。看到两份资料的 MFR 数字不同,先核对温度、负荷和样品状态,别立即判定其中一份“错误”。
原始文件要分层,不能互相冒名
同一牌号的技术资料通常不止一种。生产商 TDS 用于了解材料的典型性能,文件中的数值是否构成保证,要看其声明和采购约定。批次 COA 记录特定批次按约定项目检验的结果,未列入 COA 的性能不能从 TDS 推算为该批次实测值。第三方测试报告还要核对送检样品、试样制备、检测日期和报告适用范围。
标准文件界定测量与呈现口径,不提供某一商业牌号的性能承诺。ISO 10350-1:2025 讨论可比单点数据的取得和呈现,也没有把不同厂家、不同配方的 TDS 自动变成可互换规格。对于阻燃要求,应进一步核对 UL 94 对应的材料认可记录或检测材料,特别是厚度和颜色范围。材料试样的等级同样不能直接充当整机、部件或最终使用场景的合规结论。
我的审校顺序是:先找生产商发布的完整牌号及版本,再对照客户手中的 COA、检测报告或选型协议;如果文件互相冲突,向出具文件的一方确认。AI 摘要、经销商转录页和旧版宣传册可以帮助发现线索,但不宜替代有版本记录的原件。即便找到了“最新”TDS,也要确认供应商交付的确实是该版本对应的牌号,不能拿新文件覆盖旧批次的实际检验记录。
把校准规则写进 AI 指令
与其让模型自由生成一张“材料性能大全”,不如让它提交一份可以审签的提取表。下面的指令适合在已经取得原始 TDS、COA 或检测报告时使用:
只依据我提供的文件提取技术规格,不使用外部记忆补数值。
每条参数单独列出:生产商、完整牌号、文件名称与版本、页码、
参数名称、原文数值、单位、测试标准、试样状态、温度/载荷/厚度、
数据性质(典型值、批次实测值或合同限值)。
缺少任何关键条件时写“待核实”,不得用同树脂类别或相近牌号补齐。
遇到文件之间的差异,保留两条原始记录并指出冲突字段,不求平均值。
最后列出需要向材料供应商确认的问题;不要给出选材合格结论。
这段指令的价值在于让错误暴露出来。模型若找不到页码、厚度或调湿状态,空格应当留空。把缺失条件藏起来,输出会更整齐,但工程判断会更危险。
实际发布时,还需要一名熟悉材料和工况的人审核。比如聚酰胺资料中“干态”与“调湿后”不能省略;注塑试样的结果也不能直接推定复杂零件在长期载荷、湿热循环下的表现。研发应以目标零件、加工窗口和使用环境做验证,采购则把已确认的牌号、验收项目与文件版本写入合同或技术协议。